Från termisk teknik till gruvlastbilskarosser: varför vi löser svetssprickor genom stresskontroll
När en tung gruvdumper kaross går sönder börjar sprickan sällan mitt på en stålplåt. Det börjar vid svetssömmen - närmare bestämt i den värmepåverkade zonen.
Det är inget gruvproblem. Det är ett metallurgiproblem.
Och det är problemet vi har löst i över ett decennium — inte inom gruvdrift, utan i produktionslinjer för blyoxid, där högtemperaturspänningar och förändringar i kristallina strukturer är dagliga tekniska verkligheter.
Den förbisedda grundorsaken
De flesta strukturella fel i gruvlastbilskarosser skylls på överbelastning eller ojämna vägar. Men vår analys av fältfel berättar en annan historia:sprickan initieras vid HAZ, inte vid punkten för mekanisk toppbelastning.
Detta är ingen gissning. Det kommer från år av termisk ingenjörsarbete – design av utrustning som hanterar stresscykler vid höga temperaturer dag efter dag.
Vi började inte som en tillverkare av gruvutrustning. Men vi förstår vad som händer med stål under värme och stress. Och den förståelsen driver nu hur vi byggertunga lastbilskarosser för gruvdrift.
En produktlinje: 50–100 ton lastbilskarosser
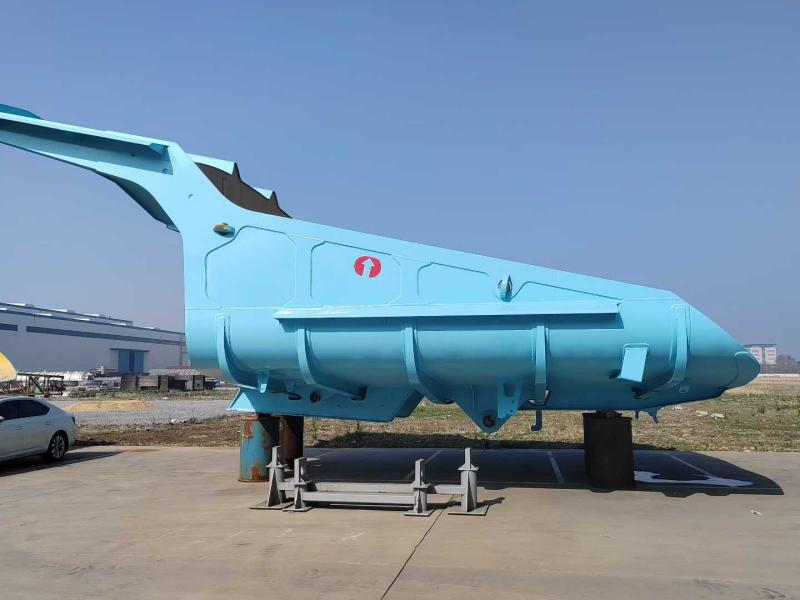
Vi tillverkar för närvarande tunga lastbilskarosser för gruvdrift50-tons till 100-tons mekaniskt drivna gruvlastbilar, som täcker stora chassiplattformar inklusive Caterpillar, Komatsu, BelAZ och XCMG.
Viktiga specifikationer:
- Golvplatta: 16–20mm NM450 + 10mm slitfoder
- Sidoplatta: 10–12mm NM400
- Upplagd kapacitet (SAE 2:1): 35–45 kubikmeter
- Lasthöjd: optimerad för 5–6 m hydraulisk grävmaskins fall
Till skillnad från traditionella rektangulära kroppar med platt botten, använder vår design engrindlös profil av skoptypmed ett kontinuerligt böjt golv.
Varför? Eftersom konventionella platta golv behåller3–5 ton klibbigt material per cykel— och det är tre till fem ton förlorad nyttolast, plus manuellt rengöringsarbete.
Tre tekniska grunder
1. Den 13° kontinuerliga lutningen ("Live Floor")
Golvet stiger kontinuerligt kl13 graderfrån hyttskyddet till den bakre spetsen. När lyften kopplas in gör gravitationen jobbet - lasten spricker och glider i en rörelse. Inget grävande. Inget hamrande. Inget bärande.
2. Tvågradig materialstrategi: NM400 + NM450
Vi använder inte en enda stålkvalitet för hela kroppen. Slitprofilen är inte enhetlig — så materialspecifikationen ska inte heller vara det.
| Zon | Kvalitet | Hårdhet (HB) | Avkastningsstyrka | Fungera |
|---|---|---|---|---|
| Golv och nedre sidoväggar (högt slitage) | NM450 | 420–480 | ≥1000 MPa | Glidande nötningsbeständighet |
| Övre sidoväggar och främre kapell (hög påverkan) | NM400 | 360–440 | ≥900 MPa | Stötdämpning, svetsstabilitet |
Denna kombination är designad för att hantera500kg+ stenblockfaller från höjd (NM400 absorberar stöten) medan golvet tål kontinuerligt släpande nötning (NM450 motstår slitage).
Svetskrav: NM400 kräver förvärmning till 150°C; NM450 kräver striktare parameterkontroll.
3. Fem längsgående, nio tvärgående revbensskelett
FEA-simuleringar visade att spänningsbrott vanligtvis börjar vid svetsfogar mellan golv och förstyvningar. Vårt svar: integrera den bärande strukturen i skalet.
Det yttre"fem längsgående, nio kors" gitterdesignfungerar som en fackverk, distribuerande60+ tonav lastmassa över hela chassiskenan. Detta förhindrar den "bananskal" som är vanlig i konkurrerande produkter.
Ytterligare funktionella designelement
Främre kapell vid 45°:Två syften — avled fallande stenblock bort från hytten och öka slagkapaciteten utan att höja tyngdpunkten.
Förstärkt bakkant:Försedd med en dubbeltjock NM450 slitlist. Gruvplatser drar ofta bakåt för att rengöra dumpningsplattor. Denna design förhindrar deformation av bakkanten och bibehåller korrekt tätning om en baklucka är utrustad.
Kvalitetskontroll + Global leverans
Varje kropp genomgårmagnetisk partikelinspektion (MPI)före sandblästring och målning för att upptäcka svetsfel under ytan. Eftersvetsningsavlastande värmebehandling är standard.
Frakt:En-enhetssvetsad konstruktion. Platta rackcontainrar eller break-bulk-fartyg. Tvåkomponents epoxiprimer (korrosionsskydd för sjöfrakt) plus polyuretan-täcklack (UV-beständighet).
Support på plats:Vi ger teknisk vägledning för förstagångsinstallationer.
Varför detta är viktigt
Gruvindustrin spenderar miljoner på slitplåtar och strukturella reparationer. Men det mesta av dessa utgifter adresserar symtom, inte grundorsaker.
Vi närmar oss den tunga gruvdumparkroppen som ett termiskt-mekaniskt system, inte bara en stållåda. Samma ingenjörsdisciplin som kontrollerar värmestress i blyoxidugnar gäller nu för svetsfogar under chockbelastningar på vägar.
Problemet är inte att stålet slits ut. Det är att svetsfogarna misslyckas först. Och det - i grunden - är ett problem med värmestress.
Vi råkade bara ha ägnat det senaste decenniet åt att lära oss hur man löser det.
Skicka förfrågan
-
WhatsApp
-
E-mail
X
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies.
Sekretesspolicy